型钢激光切割机气动卡盘压力是多少?型钢激光切割机加工槽钢、工字钢、方矩管时,气动卡盘是实现型材旋转切割的核心部件。气压调节是否合理、卡盘选型是否匹配,直接影响切割精度、生产安全与设备使用寿命。很多操作人员在使用中会遇到型材打滑、薄壁件夹变形、卡盘动作异常等问题。疆田激光围绕气动卡盘工作压力、功能作用、选型方法展开全面讲解,帮助企业选好、用好型钢激光切割机气动卡盘。
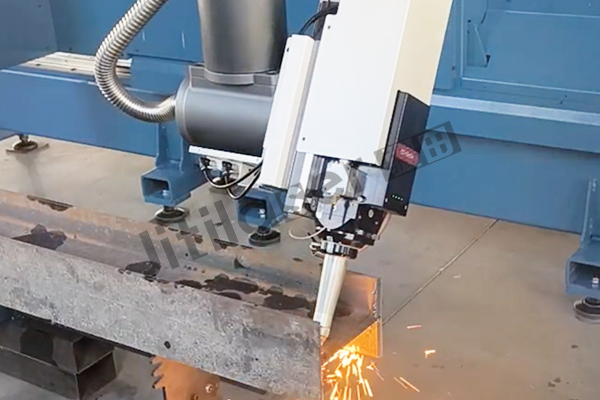
疆田型钢激光切割机
型钢激光切割机气动卡盘压力是多少?
型钢激光切割机气动卡盘常规安全气压区间为0.3~0.9MPa,推荐工作压力0.4~0.6MPa,这是加工槽钢、工字钢、方矩管等型钢的常用区间。
1、不同型材对应的压力选择
(1)厚壁型钢、重型工字钢、大规格槽钢:选用0.5~0.6MPa,保证足够夹持力,防止旋转切割过程型材打滑,保证孔位、切口尺寸精度。
(2)薄壁方管、薄型槽钢:下调至0.3~0.4MPa,降低夹持力,避免型材被夹扁、变形;以刚好不打滑为原则,不要盲目调高压力。
(3)小规格轻型型材:0.3MPa起步试切,逐步小幅升压,找到临界夹紧压力。
注意:不要超过卡盘铭牌标注最大允许压力,长期高压会加速密封圈老化、气缸漏气,缩短卡盘使用寿命。
2、调压操作方法
设备气源三联件自带调压阀,调节前拉起调压阀锁扣,顺时针增压、逆时针减压,调好后按下锁扣锁定。
建议前卡、尾卡可以独立调压,前后夹持受力均衡,减少长型钢加工扭曲。压缩空气必须干燥洁净,加装过滤器,防止水汽、杂质进入卡盘气缸造成卡滞。
3、压力异常常见问题
(1)压力足够但夹持打滑:不单是气压问题。检查卡爪磨损、卡爪表面粘渣,清理铁屑氧化皮;卡爪磨损严重需要更换。
(2)型材夹变形:压力过高,降低气压;同时更换加宽卡爪,增大接触面积分散夹持应力。
(3)卡爪动作缓慢、时松时紧:检查气路漏气、油水分离器积水,及时排水,检查气管老化破损。
4、气动卡盘使用与保养要点
(1)开机前检查气源压力,确认气压稳定,气源波动大会造成夹持力忽大忽小。
(2)遵循“够用即可”原则,优先选用满足夹紧要求的最低气压,延长卡盘寿命。
(3)每班清理卡爪、卡盘内部焊渣铁屑,定期对卡盘齿轮、导轨加注润滑脂。
(4)卡盘旋转过程禁止操作调压阀,检修卡盘务必关闭气源。
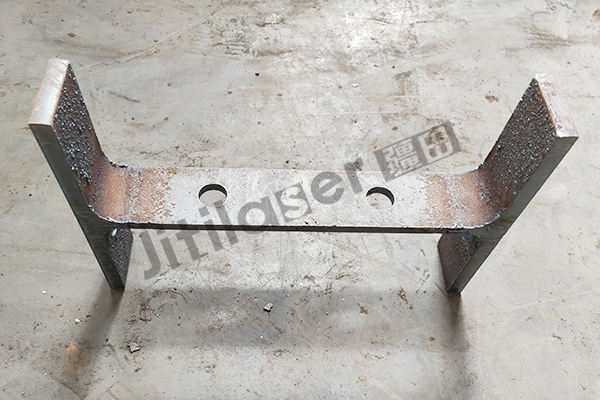
疆田型钢激光切割机切割的型钢
型钢激光切割机气动卡盘的作用?
型钢激光切割机气动卡盘是管材/型钢旋转切割的核心夹持部件,依靠压缩空气驱动卡爪夹紧型材,配合主机完成送料、旋转切割,是实现自动化型钢切割的关键结构。
1、夹紧固定工件,防止打滑位移
切割槽钢、工字钢、方矩管等型钢时,主轴带动型材高速旋转。气动卡盘提供稳定夹持力,牢牢固定型材,避免切削扭矩造成工件打滑、窜动,保证孔位、相贯线、坡口尺寸精度。同时可以调节气压,适配厚壁、薄壁不同型材,防止薄壁型材被夹变形。
2、传递旋转扭矩,实现回转加工
卡盘和主轴相连,夹紧型材后将主轴旋转动力传递给工件,让型钢随主轴同步转动,从而完成相贯孔、斜切口、异形坡口等旋转类
激光切割工艺,这是普通固定托料无法实现的。
3、自动化上下料,提升加工效率
气动卡盘动作响应快,由程序控制自动夹紧、开盘。上料时卡盘自动打开,型材送入后自动夹紧;切割完成自动松开工件,配合送料架实现连续自动化生产,减少人工装夹时间。双卡盘机型还能分段夹持长型材,减小工件抖动。
4、辅助实现短尾料加工
双卡盘机型可通过程序控制尾卡临时开盘避让切割头,在保证工件夹持的前提下,实现短尾料切割,减少原材料浪费,提升材料利用率。
5、安全防护,降低生产风险
带保压止回阀的气动卡盘,在突发断气时依然保持夹紧状态,不会直接松开工件,避免型材甩出,提升旋转加工安全性。
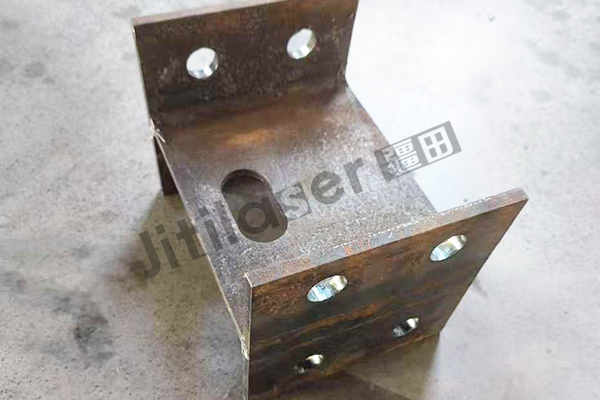
疆田型钢激光切割机切割的型钢
型钢激光切割机气动卡盘怎么选择?
型钢激光切割机气动卡盘选型,不能只看夹持直径,要结合加工型材类型、工件重量、加工工艺、设备配置综合判断,重点从下面5个维度挑选。
1、确认夹持范围与型材类型
根据日常加工工件规格选型,覆盖方管、圆管、槽钢、工字钢等型材最大与最小外形尺寸。
加工异形型钢(槽钢、工字钢)优先选配V型卡爪或加宽卡爪,增大接触面积,分散夹持应力,防止薄壁型材被夹扁变形;单纯圆管、方管可选用标准卡爪。选型预留一定余量,方便后续拓展加工规格。
2、评估夹持扭矩与负载能力
加工重型工字钢、大规格厚壁型钢,旋转切割扭矩大,要选择大扭矩气动卡盘,避免旋转时工件打滑。轻型小型材加工,选用常规扭矩卡盘即可。
注意:气动卡盘夹持力受气源气压限制,重载工况下,要提前核算扭矩上限,不要超负载使用。
3、单卡盘与双卡盘方案选择
-单卡盘:成本低,适合短型材、小规格型钢加工;长型材加工远端容易抖动,精度一般。
-双卡盘(前卡+尾卡):行业主流方案,前后两点支撑夹持,长型钢旋转时稳定性更好,跳动小,切割精度更高,还支持尾卡避让,实现短尾料切割,减少废料。加工长度超过2米的型钢优先双卡盘。
4、结构与安全配置检查
优先选择自带保压止回阀的气动卡盘。遇到突发断气,卡盘依旧保持夹紧,防止型材甩出,提升车间安全。
同时关注卡盘密封品质,型钢切割环境粉尘、熔渣多,需要具备防尘防护结构,减少铁屑进入卡盘内部造成卡滞、磨损。
5、气源适配与维护成本
气动卡盘依赖压缩空气,选购时确认适配常规0.4–0.6MPa气源。
优先选择结构简单、卡爪便于拆装、易清洁维护的型号。型钢切割熔渣多,卡爪属于易损件,配件供应充足、更换成本低的卡盘更适合批量生产。
选型小结
优先根据型材规格、工件长度确定单/双卡盘;再匹配卡爪形式与夹持扭矩,同时关注保压、防尘结构。薄壁型材看重夹持柔性,重型型材看重扭矩刚性,按需选型才能兼顾精度、安全与使用寿命。
气动卡盘是型钢激光切割机的关键配套部件,压力调节、日常使用、设备选型三者密不可分。合适的气压能够在夹紧型材的同时避免工件变形;合理选型,匹配单双卡盘结构与卡爪类型,可以提升长型材加工稳定性。
在日常生产中,操作人员要坚持规范调压、定期保养,及时清理卡爪熔渣,检查气路状态,减少打滑、卡滞等故障。用好气动卡盘,既能保障型钢切割精度,降低原材料损耗,也能延长卡盘使用寿命,保障车间生产安全。


